Inline-Viskositätsüberwachung für Zerstäubungsanwendungen
Unter Zerstäubung versteht man einen Prozess, bei dem eine Flüssigkeit in feine Tröpfchen zerlegt wird. Normalerweise geschieht dies…
Die Qualität von Mayonnaise wird durch ihre Rheologie, insbesondere Viskosität und Fließgrenze, bestimmt, welche wiederum von Rezepturvariablen wie Ölgehalt, Eigelbkonzentration und Säuregehalt beeinflusst werden. Hersteller verlassen sich seit Langem auf die Offline-Rotationsviskosimetrie zur Viskositätskontrolle – eine etablierte, aber begrenzte Methode, die manuelle Probenahme erfordert, nur einen einzigen Zeitpunkt erfasst und keine kontinuierliche Inline-Prozesskontrolle ermöglicht. Rheonics Das SRV Inline-Viskosimeter überwindet diese Einschränkungen durch die kontinuierliche Überwachung des Produkts während des Prozesses, wodurch Abweichungen sofort erkannt und eine höhere Chargenkonsistenz erreicht werden kann.
Inhaltsverzeichnis
Mayonnaise ist eine Öl-in-Wasser-Emulsion, deren Textur, Stabilität und Verarbeitbarkeit von ihrer Rheologie abhängen. Eigenschaften wie Löffelbarkeit, Streichfähigkeit, Beständigkeit gegen Ölabscheidung und Pumpfähigkeit werden durch Viskosität und Fließgrenze bestimmt, welche wiederum durch Formulierungsvariablen wie Ölgehalt, Eigelb und Säurekonzentration beeinflusst werden.
Da die Viskosität die Produktqualität bestimmt, messen Hersteller sie routinemäßig während der Produktion mit einem Rotationsviskosimeter im Labor. Diese Offline-Methode erfordert manuelle Probenahme, gibt den Produktzustand nur zum Zeitpunkt der Probenahme wieder und bietet keine ausreichende Reproduzierbarkeit für die kontinuierliche Kontrolle einer Flüssigkeit. Trotz dieser Nachteile sind Rotationsviskosimeter in der Mayonnaise-Produktion eine etablierte Technologie und werden seit vielen Jahren in Qualitätskontrolllaboren eingesetzt.
Die Inline-Viskositätsmessung überwindet diese Grenzen durch die kontinuierliche Überwachung des Produkts direkt im Prozess. Echtzeitmessungen ermöglichen es Herstellern, Prozessabweichungen sofort zu erkennen und so die Chargenkonsistenz und -kontrolle zu verbessern. Rheonics SRV ist ein Inline-Viskosimeter, das für diesen Zweck entwickelt wurde.
Inline-Messungen weichen aufgrund unterschiedlicher Betriebsbedingungen und des nicht-Newtonschen Verhaltens der meisten Flüssigkeiten zunächst von Labormessungen ab. Da Kunden Rotationsmessgeräten und Qualitätskontrollvorschriften vertrauen, suchen sie häufig nach einer Korrelation zwischen dem SRV und Offline-Rotationsmesswerten, wodurch sich der Bedarf an manueller Probenahme reduzieren oder ganz vermeiden lässt. Diese Studie untersucht den Zusammenhang zwischen Rheonics SRV- und Brookfield-Viskositätsmessungen an einer Reihe von handelsüblichen Mayonnaise-Rezepturen.
Hinweis: Der Hauptzweck des SRV besteht darin, konsistente und reproduzierbare Messwerte zu liefern. Anschließend können Sie entscheiden, ob Sie ein Profil erstellen möchten, das mit Labormessungen übereinstimmt (unter Verwendung von …). Skalierungoder ausschließlich auf SRV-Daten basieren. Dieses Video könnte weitere Fragen klären: So gehen Rheonics Das SRV Inline-Viskosimeter ermöglicht den Vergleich mit anderen Messgeräten und erhöht die Präzision eines Prozesses..
Diese Studie untersucht, ob eine zuverlässige Korrelation zwischen Rheonics SRV Inline-Viskositätsmessungen und Brookfield-Laborviskositätsmessungen für Mayonnaise bei fünf handelsüblichen Produkten mit einem breiten Spektrum an Ölgehalt und Rezepturen.
Die spezifischen Ziele sind:
Charakterisieren Sie das Viskositätsprofil jedes Produkts mithilfe eines Brookfield-Viskosimeters bei verschiedenen Spindeldrehzahlen.
Quantifizieren SRV Wiederholbarkeit der Messwerte über fünf aufeinanderfolgende Versuche pro Produkt (CVVariationskoeffizient).
Ermitteln Sie das Brookfield-RPM-Gerät mit den konsistentesten Messwerten für eine korrekte lineare Korrelation (R²) zwischen Mittelwert und Messwert. SRV und mittlere Brookfield-Viskositätswerte.
Prüfen Sie, ob eine einzige lineare Gleichung zuverlässig zwischen den beiden Messmethoden für verschiedene Mayonnaise-Produkte umrechnen kann.
Fünf handelsübliche Mayonnaise-Produkte wurden ausgewählt, um die typische Bandbreite an Rezepturen innerhalb dieser Produktkategorie abzubilden: eine klassische Mayonnaise mit vollem Ölanteil (Mayo 1, Heinz Original), eine preisgünstige Mayonnaise mit vollem Ölanteil (Mayo 2), eine Premium-Mayonnaise nach französischer Art (Mayo 3), eine fettreduzierte („Light“-)Mayonnaise (Mayo 4) und eine stark fettreduzierte („Extra-Light“-)Mayonnaise (Mayo 5, 90 % weniger Öl). Die auf den Produktetiketten angegebenen Zusammensetzungsinformationen sind in Tabelle 1 zusammengefasst.
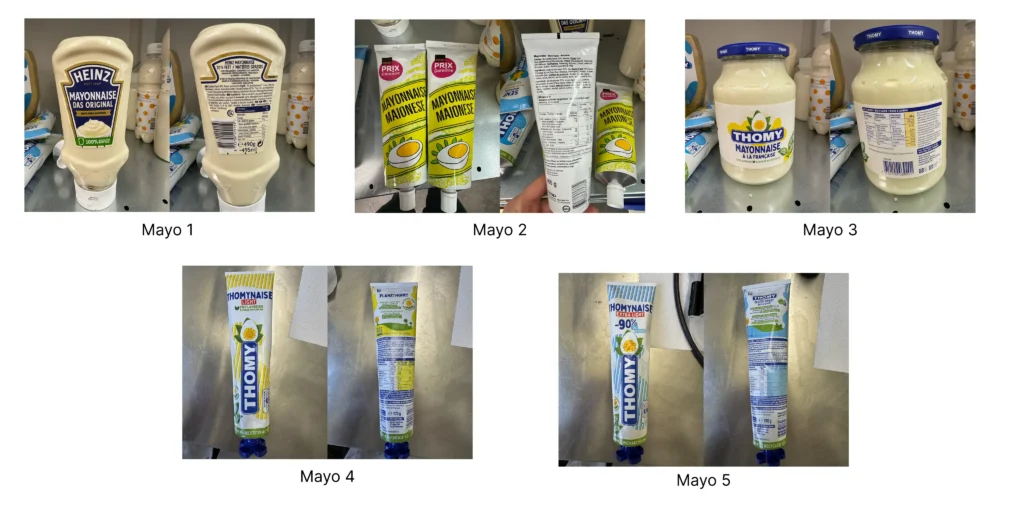
Abbildung 1. Die fünf Mayonnaise-Proben (Mayo 1-5) wurden im Lieferzustand bewertet.
Tabelle 1. Zusammensetzung gemäß Etikett und Marktpositionierung der fünf Mayonnaise-Proben.
|
Attribut |
Mayo 1 (Heinz Original) |
Mayonnaise 2 (Eigenmarke) |
Mayo 3 (nach französischer Art) |
Mayo 4 (leicht) |
Mayo 5 (Extra-leicht) |
|---|---|---|---|---|---|
|
Ölgehalt |
68% Rapsöl |
70 % Sonnenblumenöl |
80 % Sonnenblumenöl |
30 % Sonnenblumenöl |
7 % Sonnenblumenöl (-90 % weniger Öl) |
|
Eigelb |
5% |
4.5% |
5% |
3.8% |
5% |
|
Säuretyp |
Spiritus Essig |
Tafelessig |
Tafelessig |
Tafelessig |
Tafelessig |
|
Kohlenhydrate /100 g |
3.0 g |
2 g |
0.3 g |
4.5 g |
6.7 g |
|
Zucker /100 g |
1.5 g |
0 g |
0.2 g |
0.7 g |
1.5 g |
|
Marktpositionierung |
Premium / Klassisch |
Economy |
Premium / handwerklich |
fettreduziert |
Fettreduziert (extrem) |
Die Messungen wurden mit einem Brookfield-Viskosimeter mit LV4-Spindel durchgeführt. Dabei wurden die Drehzahlen schrittweise erhöht und verringert, wobei die scheinbare Viskosität und das Drehmoment in Prozent bei jeder Drehzahl erfasst wurden. Datenpunkte, bei denen sich die Drehmomentanzeige nicht stabilisiert hatte (blinkende Anzeige = Nein), wurden zwar aufgezeichnet, aber als weniger zuverlässig gekennzeichnet.
Hinweis:
Alle Messungen wurden bei einer kontrollierten Temperatur von 23.5 °C durchgeführt.
Um zuverlässige Viskositätsmessungen zu gewährleisten, wurden nur Datenpunkte mit Drehmomentwerten zwischen 20 % und 80 % in die Analyse einbezogen.
Die Spindelkonstante LV4 beträgt 6,000, woraus sich die Faktorbeziehung ergibt: Faktor = 6,000 / Drehzahl, und Viskosität (cP) = Drehmoment (%) × Faktor.
Tabelle 2. Testbedingungen für das Brookfield-Viskosimeter (LV4 Spindel)
|
Temperatur (° C) |
Spindel |
Konstant |
RPM |
K-Faktor |
|---|---|---|---|---|
|
23.5 |
LV4 |
6000 |
1.5 |
4,000 |
|
23.5 |
LV4 |
6000 |
3 |
2,000 |
|
23.5 |
LV4 |
6000 |
6 |
1,000 |
Tabelle 3. Ergebnisse der Brookfield-Viskosimeter-Tests (LV4 Spindel)
|
Musteranfrage |
RPM |
Drehmoment (%) |
Viskosität (cP) |
|---|---|---|---|
|
Mai 1 |
1.5 |
29.2 |
116,800 |
|
Mai 1 |
3 |
42.3 |
84,600 |
|
Mai 1 |
6 |
55 |
54,990 |
|
Mai 2 |
1.5 |
35.9 |
143,600 |
|
Mai 2 |
3 |
51.8 |
103,600 |
|
Mai 2 |
6 |
70.6 |
70,580 |
|
Mai 3 |
1.5 |
46.5 |
186,000 |
|
Mai 3 |
3 |
64.0 |
128,000 |
|
Mai 3 |
6 |
87.2 |
87,080 |
|
Mai 4 |
1.5 |
26.6 |
106,400 |
|
Mai 4 |
3 |
33.3 |
66,600 |
|
Mai 4 |
6 |
42.5 |
42,490 |
|
Mai 5 |
1.5 |
50.8 |
203,200 |
|
Mai 5 |
3 |
62.3 |
124,600 |
|
Mai 5 |
6 |
74.2 |
74,180 |
Viskositätsmessungen wurden mit einem Rheonics SRV-Sensor über USB an einen PC angeschlossen und protokolliert mit Rheonics Bedienfeld. Für jedes Produkt wurde der Sensor in einen Probenbecher eingetaucht und fünf aufeinanderfolgende Messreihen durchgeführt.
Hinweis:
Jeder Versuch dauerte zwischen 190 und 273 Sekunden. Die Messwerte wurden in Abständen von etwa 3 Sekunden aktualisiert.
Die Umgebungstemperatur variierte während der ersten Sitzung zwischen 23.5 °C und 23.9 °C (Mayo 1 bis 3)und zwischen 24.0 °C und 24.5 °C für die zweite Sitzung (Mayo 4 bis 5).
|
Musteranfrage |
Testversion 1 |
Testversion 2 |
Testversion 3 |
Testversion 4 |
Testversion 5 |
Viskosität (cP) |
CV |
|---|---|---|---|---|---|---|---|
|
Mai 1 |
77.90 |
70.16 |
70.42 |
70.25 |
69.28 |
71.60 |
5.0% |
|
Mai 2 |
71.42 |
71.28 |
71.40 |
72.39 |
70.54 |
71.41 |
0.9% |
|
Mai 3 |
90.90 |
89.64 |
87.52 |
89.06 |
89.53 |
89.33 |
1.4% |
|
Mai 4 |
61.11 |
55.96 |
56.88 |
56.30 |
55.36 |
57.12 |
4.0% |
|
Mai 5 |
53.17 |
54.47 |
54.66 |
54.27 |
53.96 |
54.11 |
1.1% |
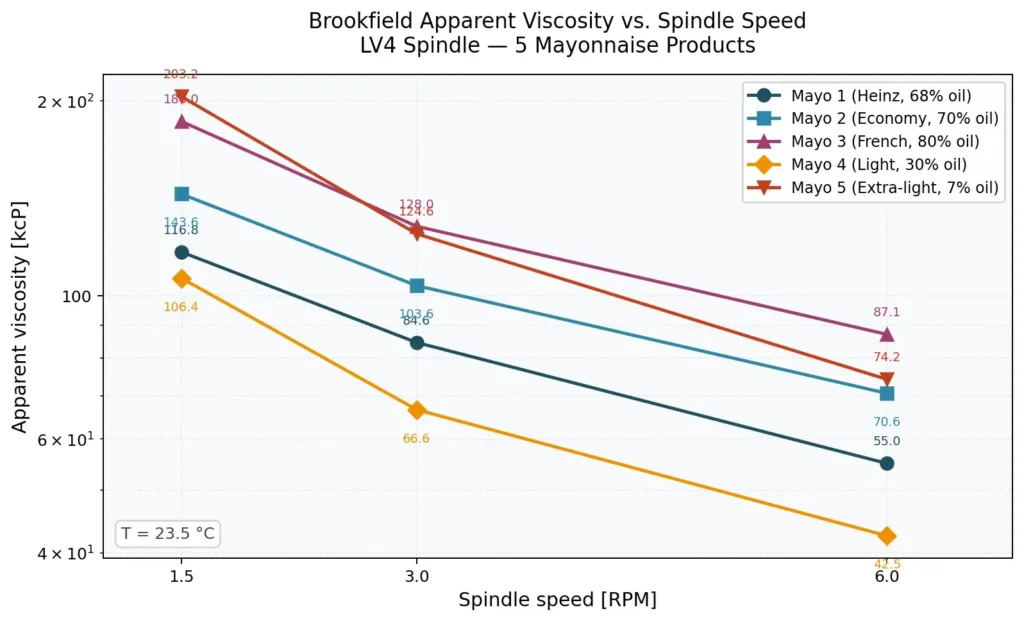
Figure 2 Die Abbildung zeigt die mittlere Brookfield-Viskosität bei drei ausgewählten Drehzahlen für jedes der fünf Produkte. Die drei Drehzahlen repräsentieren niedrige, mittlere und hohe Scherspannungen innerhalb des zuverlässigen Drehmomentbereichs (stabil bei flammhemmender Verbrennung = Ja). Alle fünf Produkte weisen ein ausgeprägtes strukturviskoses Verhalten auf, wobei die Viskosität von der niedrigsten zur höchsten getesteten Drehzahl um etwa eine Größenordnung abnimmt.
Abbildungen 3 bis 7 Die Abbildung zeigt die SRV-Viskositätsmessungen aller fünf Versuche für jedes Produkt. Der Mittelwert im stationären Zustand pro Versuch und der Gesamtmittelwert über alle fünf Versuche sind überlagert. Bei Mayo 1 zeigt Versuch 1 durchgehend höhere Werte als die Versuche 2 bis 5, was auf die intakte Emulsionsstruktur einer ungestörten Probe zurückzuführen ist; in den nachfolgenden Versuchen ist ein kurzer Abfall mit anschließender thixotroper Erholung zu beobachten. Die Präzision innerhalb der Versuche (Standardabweichung innerhalb der Versuche) liegt für alle Versuche mit Mayo 1 unter 0.15 cP, was die ausgezeichnete Stabilität des Sensors bestätigt.
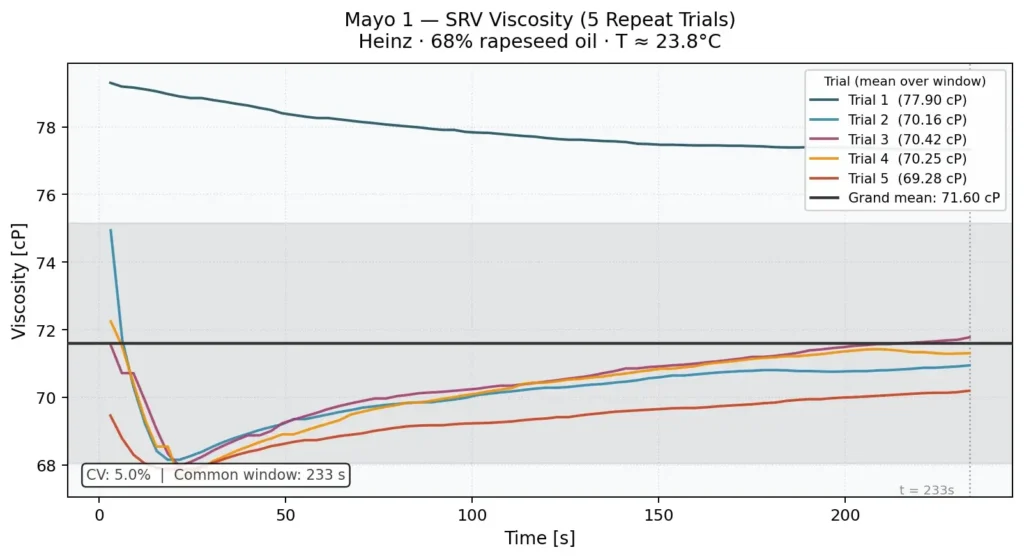
Abbildung 3. SRV-Messwerte vom 1. Mai
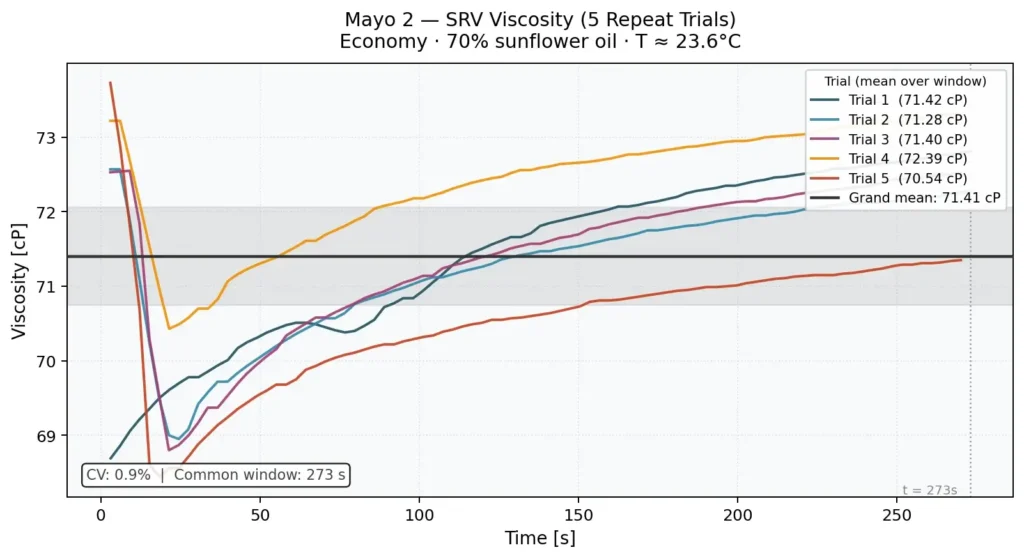
Abbildung 4. SRV-Messwerte vom 2. Mai
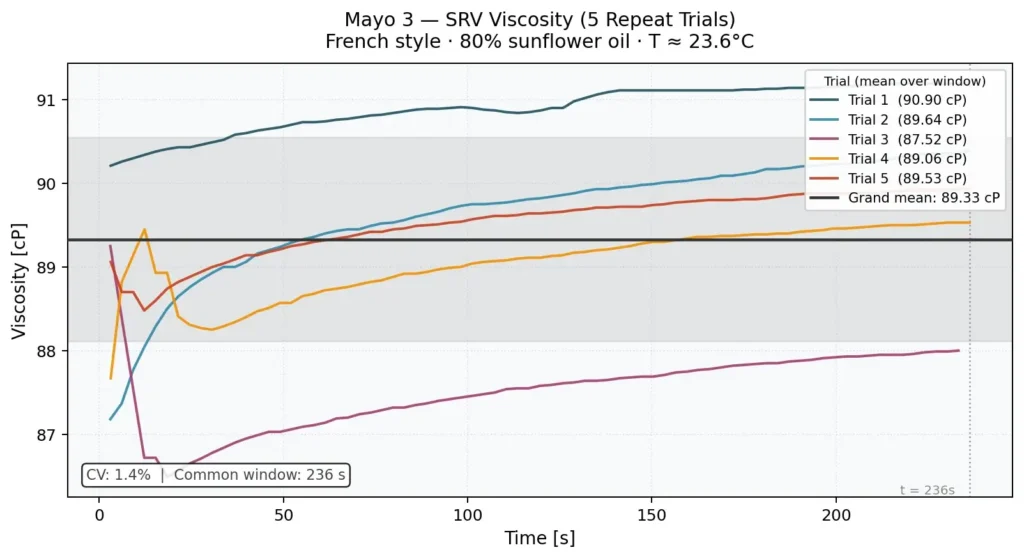
Abbildung 5. SRV-Messwerte vom 3. Mai
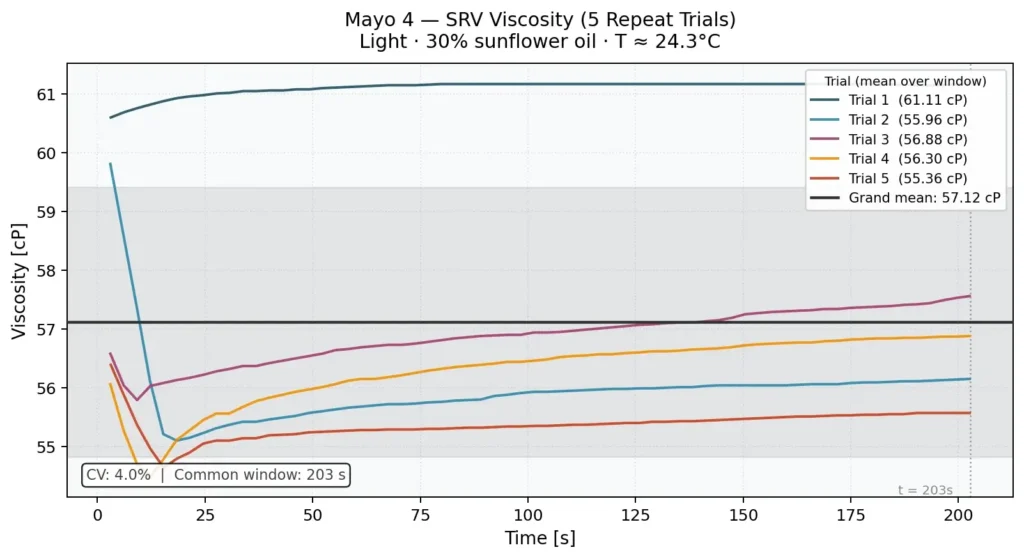
Abbildung 6. SRV-Messwerte vom 4. Mai
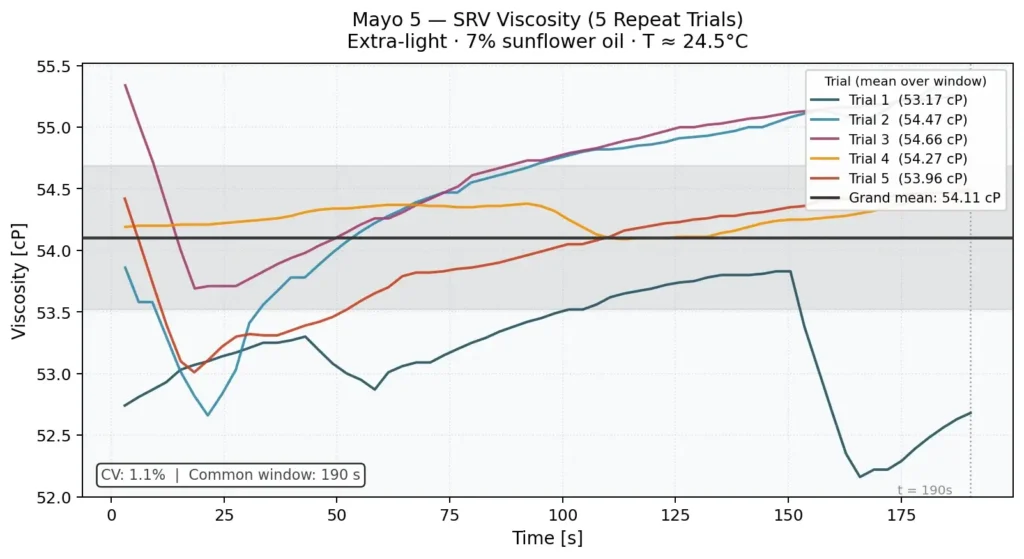
Abbildung 7. SRV-Messwerte vom 5. Mai
Wie oben dargestellt, weisen Mayo 1 und Mayo 4 während Versuch 1 den gleichen Trend auf, der deutlich höher ist als in den Versuchen 2 bis 5. Die wahrscheinlichste Erklärung ist die Wiederherstellung der thixotropen Struktur.
Wenn die Mayonnaise ruht, bildet sich ihr Emulsionsnetzwerk zu einem vollständig strukturierten Gel zurück. Die erste SRV-Messung trifft auf diese intakte Struktur und liefert den höchsten Viskositätswert. Weitere Eintauchvorgänge stören die lokale Struktur, und obwohl zwischen den Messungen eine teilweise Erholung stattfindet, bildet sich die Probe innerhalb des kurzen Zeitraums nicht vollständig zurück.
Dieses Verhalten erklärt, warum Mayo 1 und Mayo 4 die höchsten Variationskoeffizienten (VK) aufweisen. Ihre VK-Werte liegen jedoch innerhalb eines akzeptablen Bereichs. Bei einem Inline-Prozess ist dieser Effekt minimal, da der kontinuierliche Fluss das Produkt unter konstanter Scherung hält und somit eine vollständige Strukturwiederherstellung verhindert..
Anmerkung: Wir könnten Versuch 1 aus einem realen Vor-Ort-Test entfernen, haben ihn aber beibehalten, um zu zeigen, was unter realen Bedingungen passieren kann.
Abbildungen 8 bis 13 Die wichtigsten Studienergebnisse werden vorgestellt. Jeder Punkt repräsentiert ein Produkt, wobei die mittlere Brookfield-Viskosität (X-Achse) gegen die Gesamtmittelviskosität des SRV (Y-Achse) aufgetragen wird. Die Analyse wurde sechsmal durchgeführt: einmal für jede Brookfield-Drehzahl (1.5, 3.0 und 6.0) mit allen fünf Produkten (Abbildungen 8 bis 10), und wiederholt unter Ausschluss von Mayo 5 (Abbildungen 11 bis 13), was die Korrelation deutlich verbesserte.
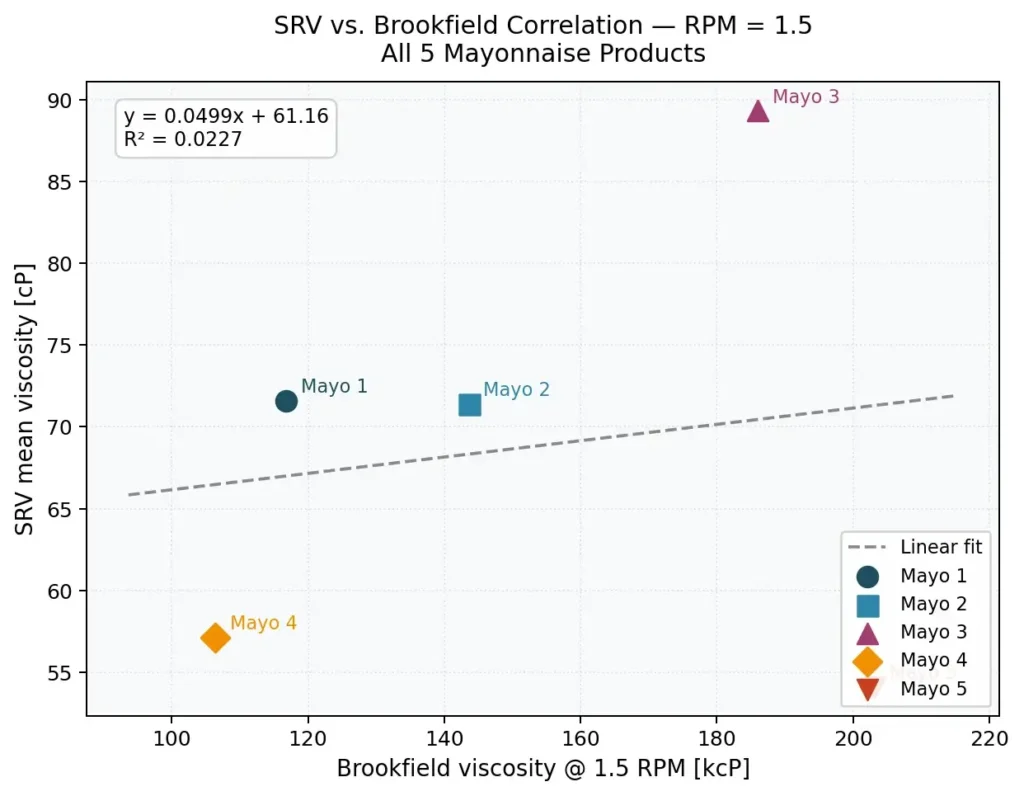
Abbildung 8. Alle fünf Produkte zeigen eine lineare Korrelation bei 1.5 U/min.
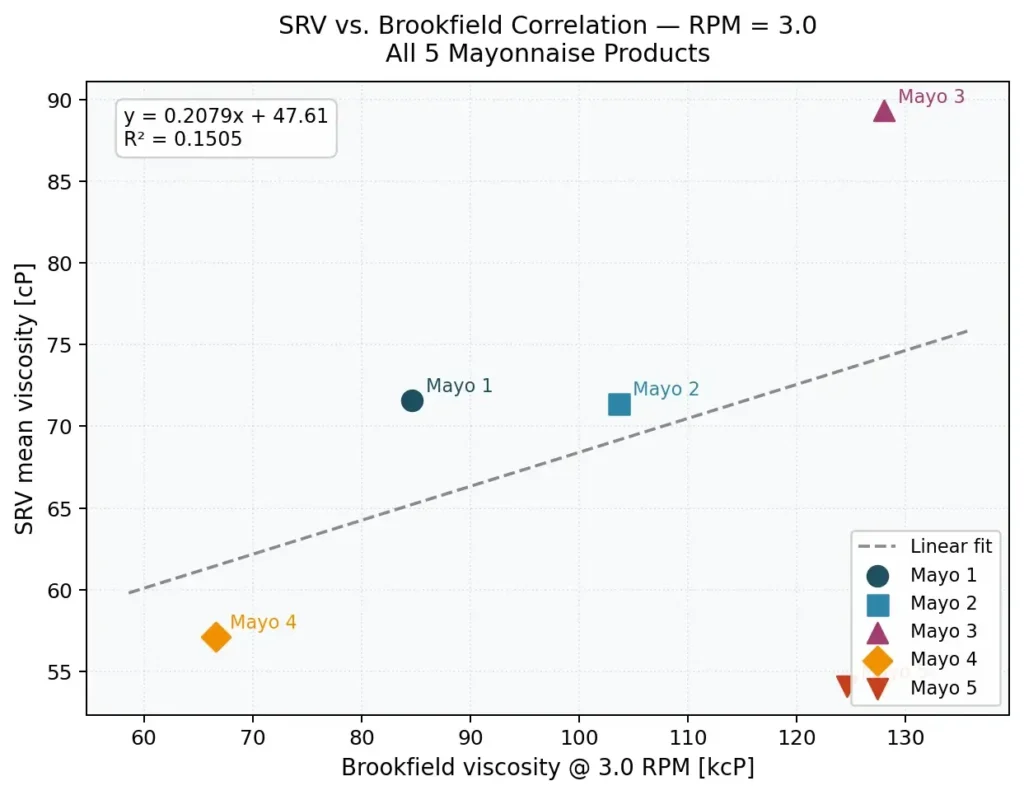
Abbildung 9. Alle fünf Produkte zeigen eine lineare Korrelation bei 3 U/min.
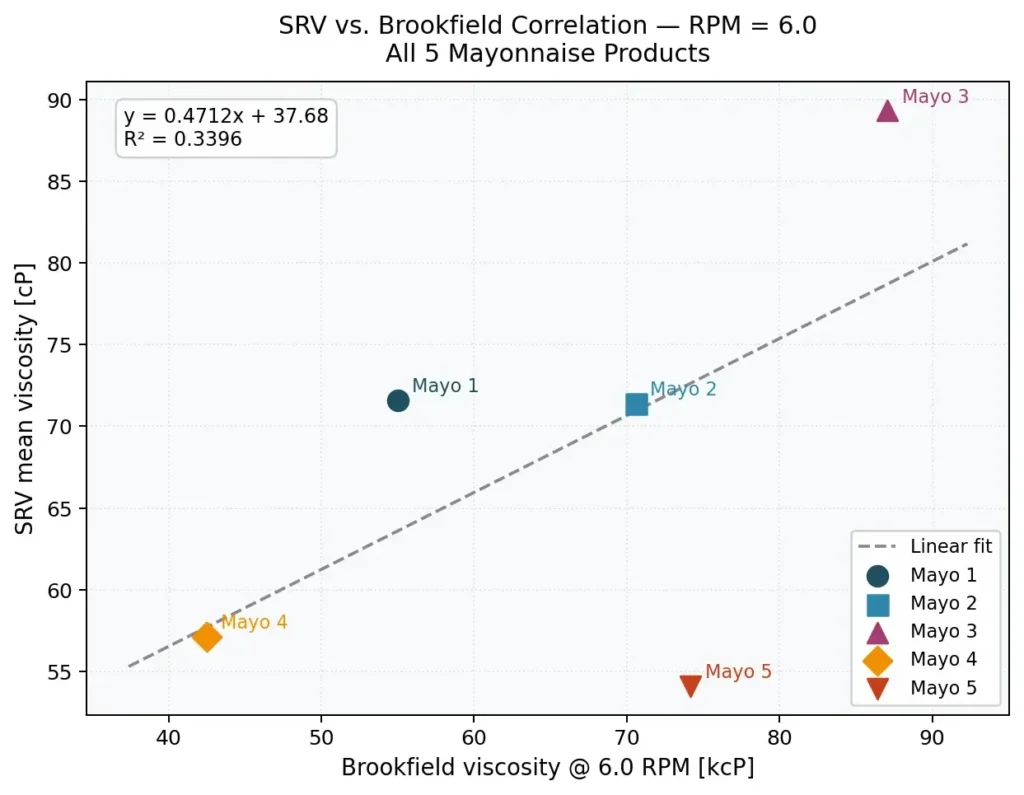
Abbildung 10. Alle fünf Produkte zeigen eine lineare Korrelation bei 6 U/min.
Wie die ersten drei Diagramme oben zeigen, sinken die R²-Werte bei Einbeziehung aller fünf Produkte auf 0.023, 0.151 bzw. 0.340 bei 1.5, 3.0 bzw. 6.0 U/min. Diese Werte sind viel zu niedrig, um als verlässliches empirisches Modell zu dienen, da Mayo 5 eine aussagekräftige lineare Korrelation zwischen allen fünf Produkten verhindert. Die Analyse wurde daher ohne Mayo 5 wiederholt.
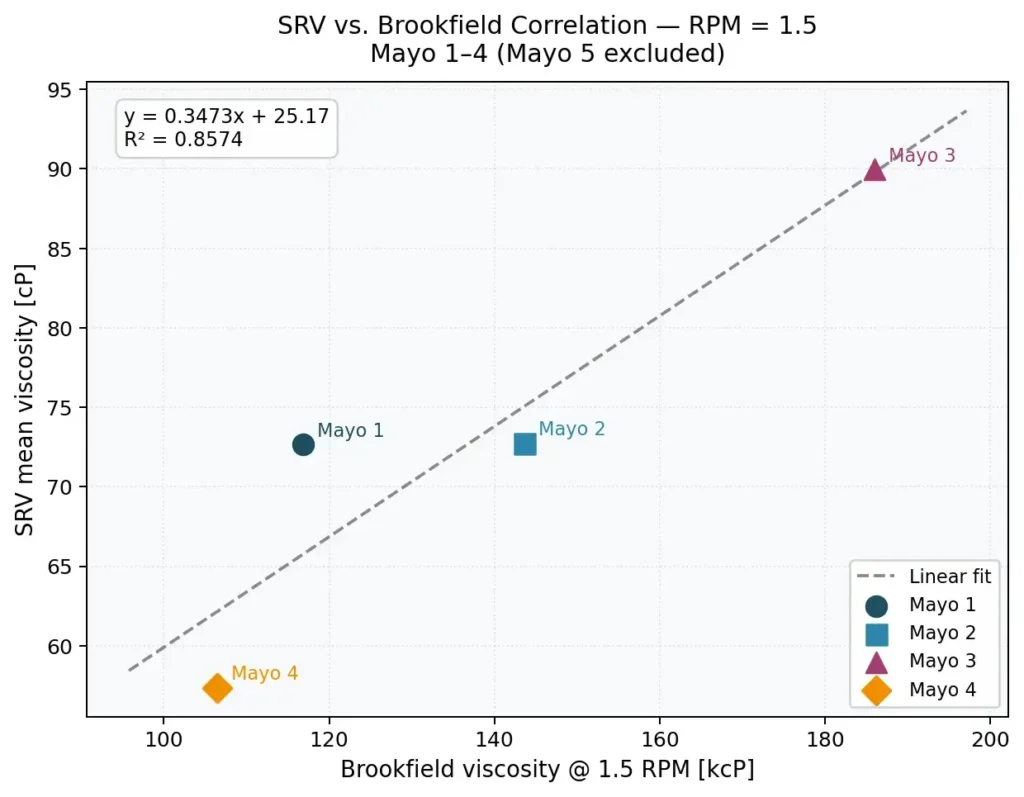
Abbildung 11. Ohne Berücksichtigung der linearen Korrelation nach Mayo bei 1.5 U/min (5 lineare Korrelationen).
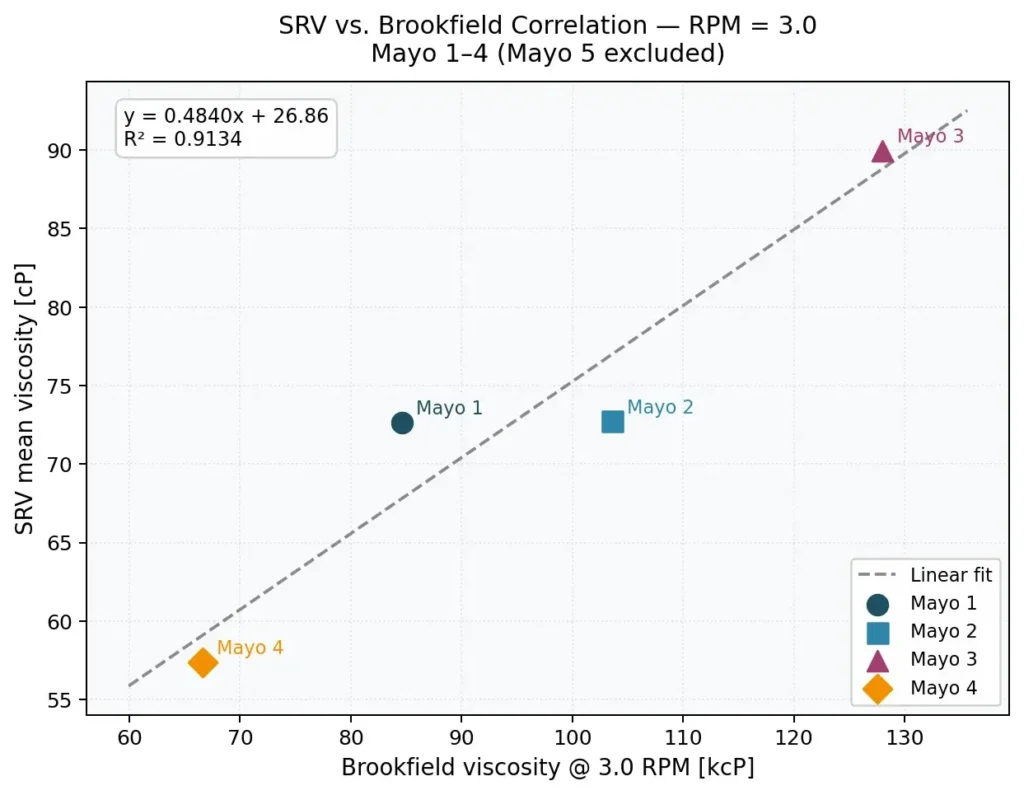
Abbildung 12. Ohne Berücksichtigung der linearen Korrelation nach Mayo bei 3 U/min (5 lineare Korrelationen).
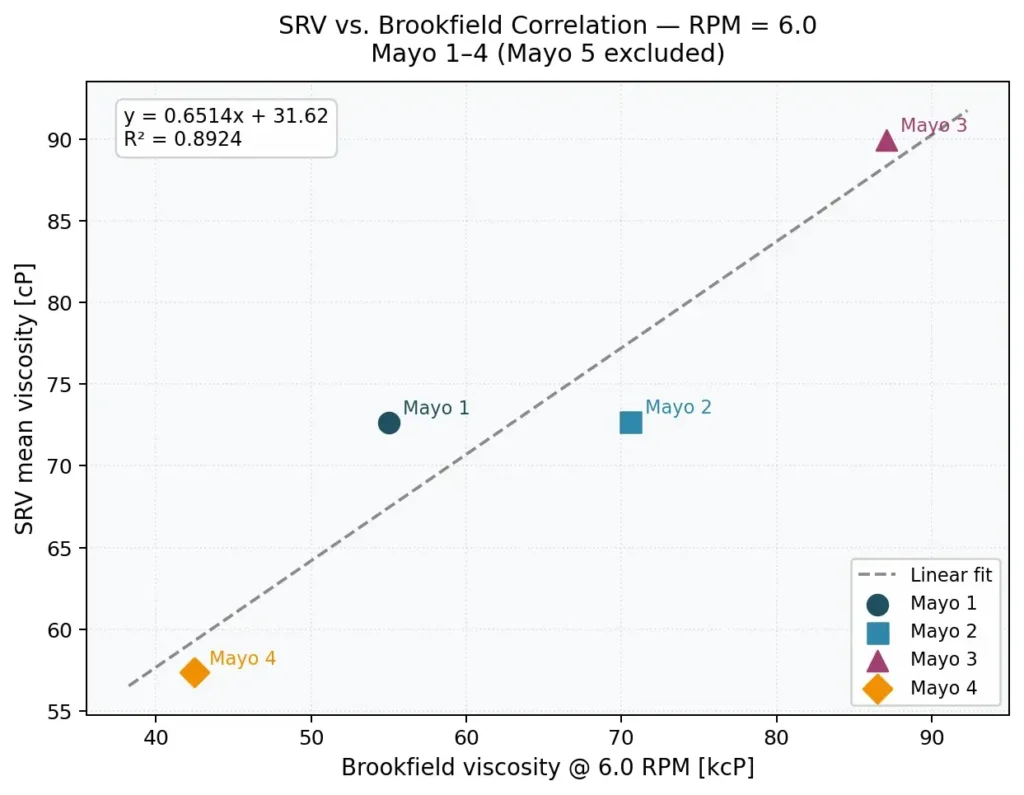
Abbildung 13. Ohne Berücksichtigung der linearen Korrelation nach Mayo bei 6 U/min (5 lineare Korrelationen).
Der Ausschluss von Mayo 5 verbessert die Korrelation deutlich. Die resultierenden R²-Werte betragen 0.865, 0.910 bzw. 0.888 bei 1.5, 3.0 bzw. 6.0 U/min.
Die stärkste Korrelation wird bei 3.0 U/min erzielt (R² = 0.910) und kann mit SRV mithilfe der folgenden linearen Gleichung korreliert werden:
SRV (cP) = 0.4782 × BF₃.₀ (kcP) + 26.60 (R² = 0.910)
Für die Implementierung in RCP muss die Gleichung umgestellt werden, um die Brookfield-Viskosität in Abhängigkeit vom SRV-Wert auszudrücken. Daher:
Alle Produkte zeigten strukturviskoses Verhalten, wobei die Viskosität mit steigender Spindeldrehzahl abnahm. Die Mayonnaise-Sorten 1 bis 3 wiesen höhere Viskositäten auf als die fettreduzierten Produkte. Mayonnaise 5 (7 % Öl) zeigte bei allen Drehzahlen die höchste Brookfield-Viskosität.
Die SRV-Wiederholbarkeit war für alle Produkte gut. Mayo 2, 3 und 5 wiesen CV-Werte zwischen 0.9 und 1.4 % auf, während Mayo 1 und 4 eine höhere Variabilität (5.0 % bzw. 4.0 %) zeigten, da die erste Messung aufgrund der Erholung der thixotropen Struktur durchweg höher ausfiel als die übrigen. Für Inline-Anwendungen wird eine Stabilisierungszeit von mindestens 60 Sekunden nach dem Einführen der Sonde empfohlen.
Unter den getesteten Bedingungen ergab 3.0 U/min die beste Korrelation mit den SRV-Messungen (R² = 0.910), gefolgt von 6.0 U/min (0.889) und 1.5 U/min (0.865).
Die stärkste Korrelation wird bei 3.0 U/min erzielt, Mayo 5 ausgenommen (R² = 0.910). Für die RCP-Implementierung gelten folgende Skalierungskoeffizienten: C1 = 2.090 und C0 = −55.62.
Diese Korrelation gilt für Mayonnaise mit einem Ölgehalt von 30–80 % bei 23.5 °C und Verwendung einer LV4-Spindel. Mayo 5 (7 % Öl, mit Hydrokolloid verdickt) folgt dieser Beziehung nicht und erfordert ein separates Korrelationsmodell.
Unter Zerstäubung versteht man einen Prozess, bei dem eine Flüssigkeit in feine Tröpfchen zerlegt wird. Normalerweise geschieht dies…
Mayonnaise, ein weltweit beliebtes Gewürz, ist eine klassische Öl-in-Wasser-Emulsion, die sich von Wasser-in-Öl-Emulsionen wie … unterscheidet.
Für Prozessingenieure ist es wichtig, eine effiziente und zuverlässige Methode zur Überwachung und… zu entwickeln.
Bei der Umwandlung von flüssiger Milch in Trockenpulver wird der größte Teil des Wassers entfernt …
Textur und Produktkonsistenz sind für den Kunden von größter Bedeutung - bei der Herstellung ist die Viskosität…
Hauptvorteile des Viskositätsmanagements in Mischanwendungen: Präzise und effiziente Mischvorgänge – signifikante…